


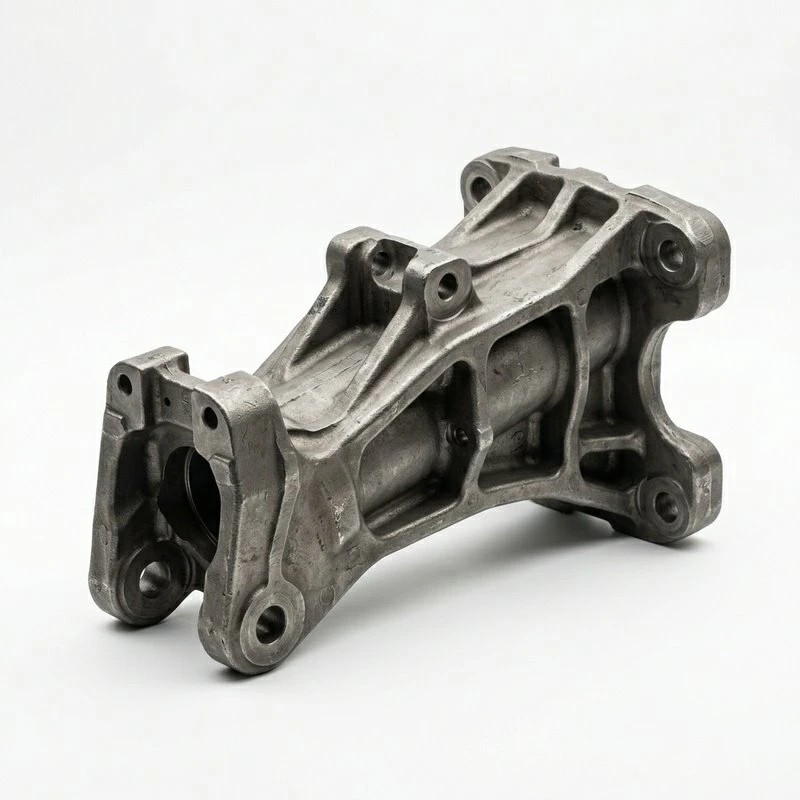
Parametry produktu
| Przedmiot | Specyfikacja |
|---|---|
| Tworzywo | Stal stopowa (4330, 4340), aluminium (7075-T6, 2024-T3) |
| Kucie | Zamknięta-Kamień, Otwarta-Kamień |
| Aplikacja | Podwozie samolotów komercyjnych i wojskowych |
| Obróbka cieplna | Pytania i odpowiedzi, sprawa-utwardzona |
| Orzecznictwo | AS9100, NADCAP |
| MOQ | 1 szt |
opis
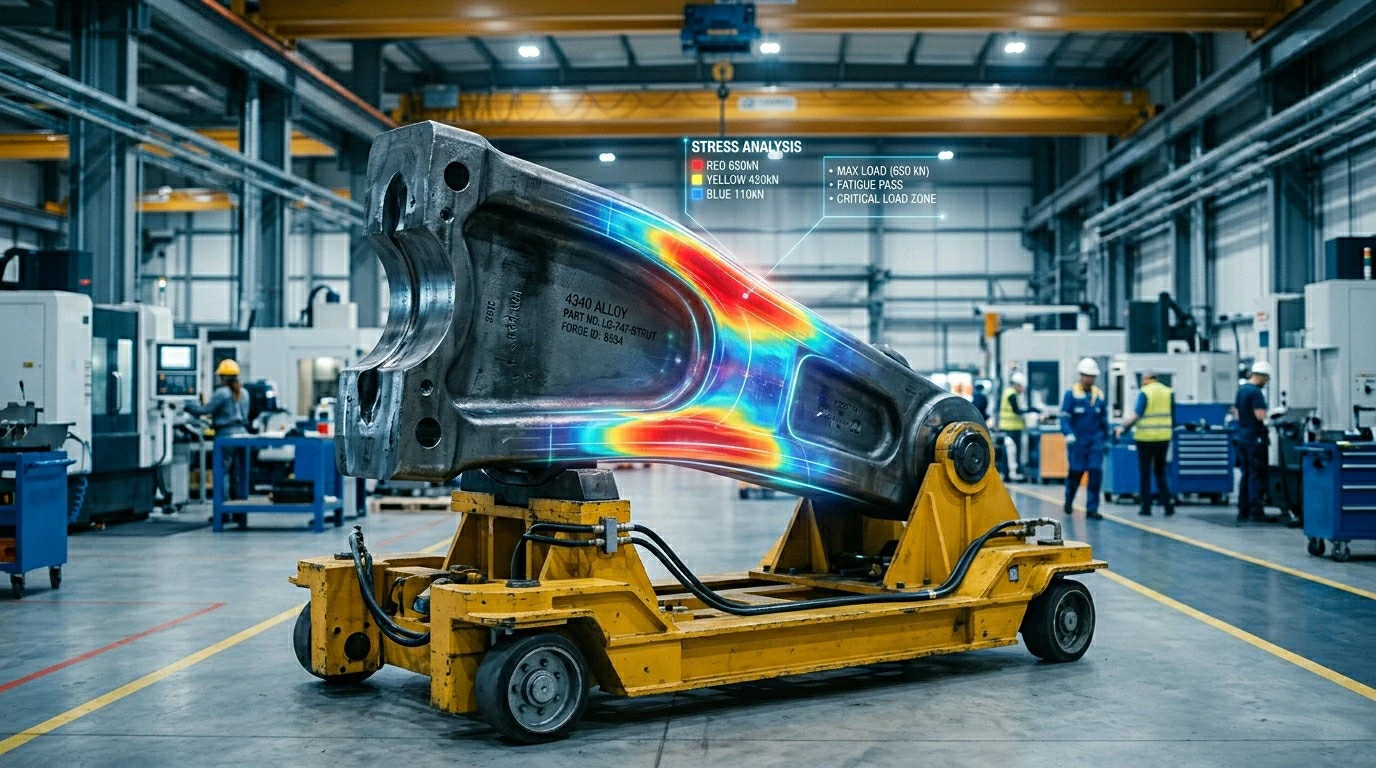
Obciążenia podwozia są ekstremalne
Rozpórka podwozia w samolocie szerokokadłubowym-podczas przyziemienia wytrzymuje obciążenia udarowe liczone w milionach funtów. Odkuwka musi nie tylko wytrzymać te obciążenia bez trwałych odkształceń, ale także przetrwać zmęczenie setek tysięcy lądowań w całym okresie użytkowania. Dlatego też wymagania dotyczące materiału, procesu kucia i kontroli są określone na tym poziomie rygorystyczności.
Często zadawane pytania
P1: MOQ?
A1: 1 sztuka - Jakość lotnicza ma pierwszeństwo przed ilością.
P2: Materiały?
A2: stal stopowa 4330, 4340 na przekładnię główną. 7075-T6, aluminium 2024-T3 na lżejsze elementy konstrukcyjne.
P3: Obróbka cieplna?
A3: Hartowane i odpuszczane do stali stopowej. T6 do aluminium.
P4: Certyfikaty?
A4: AS9100 i NADCAP dla wymagań jakości w przemyśle lotniczym.
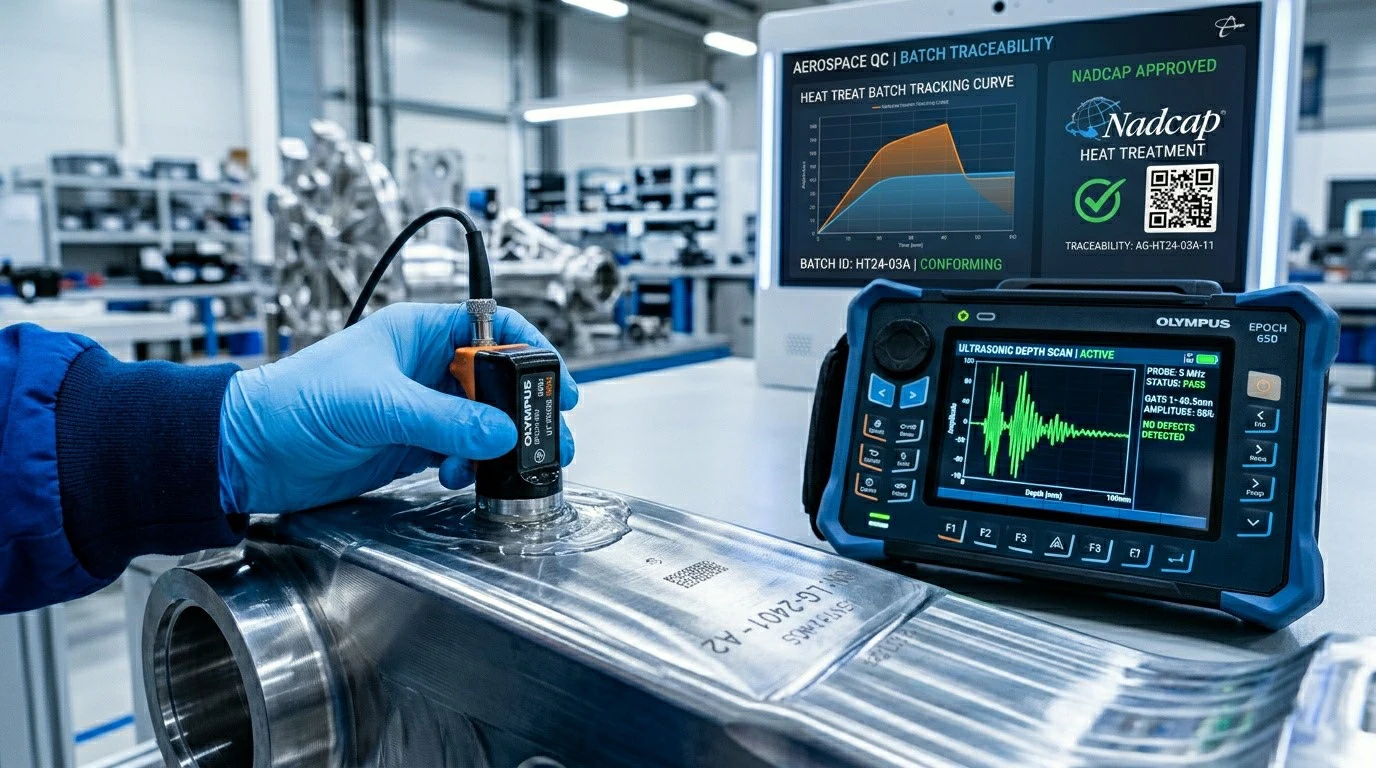
P5: Testowanie?
A5: Kontrola ultradźwiękowa pod kątem stanu wewnętrznego. Raporty z testów materiałowych dla każdej partii cieplnej.
P6: Niestandardowe konfiguracje?
Odpowiedź 6: Tak. Niestandardowe geometrie dla konkretnych projektów podwozi samolotów.
Jakość nie podlega-negocjacjom w produkcji precyzyjnej. Każdy element poddawany jest rygorystycznej kontroli na każdym etapie produkcji.
- AS/EN/JISQ 9100- Zarządzanie jakością w przemyśle lotniczym w zakresie części krytycznych i konstrukcyjnych
- NADCAP- Akredytowane procesy specjalne, w tym obróbka cieplna, badania NDT i obróbka powierzchni
- DFARS / ITAR- Zgodny łańcuch dostaw do zastosowań obronnych i kosmicznych
- Boeing DMS/Airbus SP- Dostępna jest dokumentacja wymagań specyficznych dla klienta
- Inspekcja CMM- Pomiar współrzędnościowy w przypadku złożonych geometrii i wąskich tolerancji
- Pomiar chropowatości powierzchni- Wykresy Ra, Rz i Rt w każdym raporcie z inspekcji
- Pasywacja / Elektropolerowanie- Procedury ASTM A967 dotyczące odporności na korozję
- Identyfikowalność materiałów- Śledzenie liczby wytopów od surowca do gotowej części
Od surowca po gotowy produkt, każdy etap jest kontrolowany i dokumentowany:
- Ogrzewanie kęsów- Precyzyjne nagrzewanie do temperatury kucia z monitorowaniem temperatury
- Kucie- Zamknięta-kostka, otwarta-kostka lub pierścień toczący się do kształtu zbliżonego do-netto
- Przycinanie / Piercing- Usuwanie wypływki i operacje wiercenia
- Obróbka cieplna- Hartowanie-przez-nawęglanie,-utwardzanie lub utwardzanie poprzez starzenie-w zależności od potrzeb
- Obróbka wykańczająca- Obróbka CNC, szlifowanie lub-dokładne wykończenie do ostatecznych wymiarów
- Obróbka powierzchniowa- Anodowanie, galwanizacja lub śrutowanie zgodnie ze specyfikacją
- Kontrola i testowanie- Kontrola wymiarowa, badanie twardości, kontrola powierzchni
- Czyszczenie i pakowanie- Odtłuszczanie, zapobieganie rdzy i pakowanie ochronne
Popularne Tagi: odkuwki podwozia samolotów, Chiny producenci odkuwek podwozi samolotów, Odkuwki konstrukcyjne samolotów, Wahacze kontrolne, Odkuwki podwozi, Ramiona boczne, Rozpórki i łączniki, Wahacze zawieszenia